Исследования материалов
Куда уходят дефекты при спекании 3D-печатного Al₂O₃?
Поры сокращаются, но межслойные дефекты могут сохраняться. Разбор данных рентгеновской КТ, режимов спекания и направленной усадки при фотополимерной печати керамики.
Разбор исследования, а не спецификация материала KUNWU. Подробные численные данные приведены по предоставленному техническому обзору; библиография и основные выводы сверены с аннотацией и доступными разделами издателя. Схемы — оригинальные поясняющие иллюстрации, не микрофотографии и не реконструкции КТ.
1 · Спекание изменяет дефекты, но не обнуляет историю детали
Керамическая деталь может сохранять внешнюю форму, но содержать поры или тонкие расслоения между слоями. В исследовании Zhang и соавторов 2026 года рассмотрено изменение таких дефектов при спекании оксида алюминия, полученного фотополимеризацией в ванне. Практический вывод: плотность и прочность сами по себе не показывают, какие дефекты сохранились. Подготовку суспензии, экспозицию, межслойное сцепление и удаление связующего нужно рассматривать вместе с режимом печи.
В предоставленном техническом обзоре указаны образцы для рентгеновской КТ размером 4 × 4 × 4 мм, воксель реконструкции 2,4 мкм, температуры 1500–1650 °C и выдержки 1–4 ч. Объёмная КТ дополняет микроскопию поверхности и анализ излома. Доля обнаруженных дефектов не равна общей пористости: объекты ниже разрешения или порога сегментации могут не попасть в подсчёт.
2 · Поры и расслоения изменяются по-разному
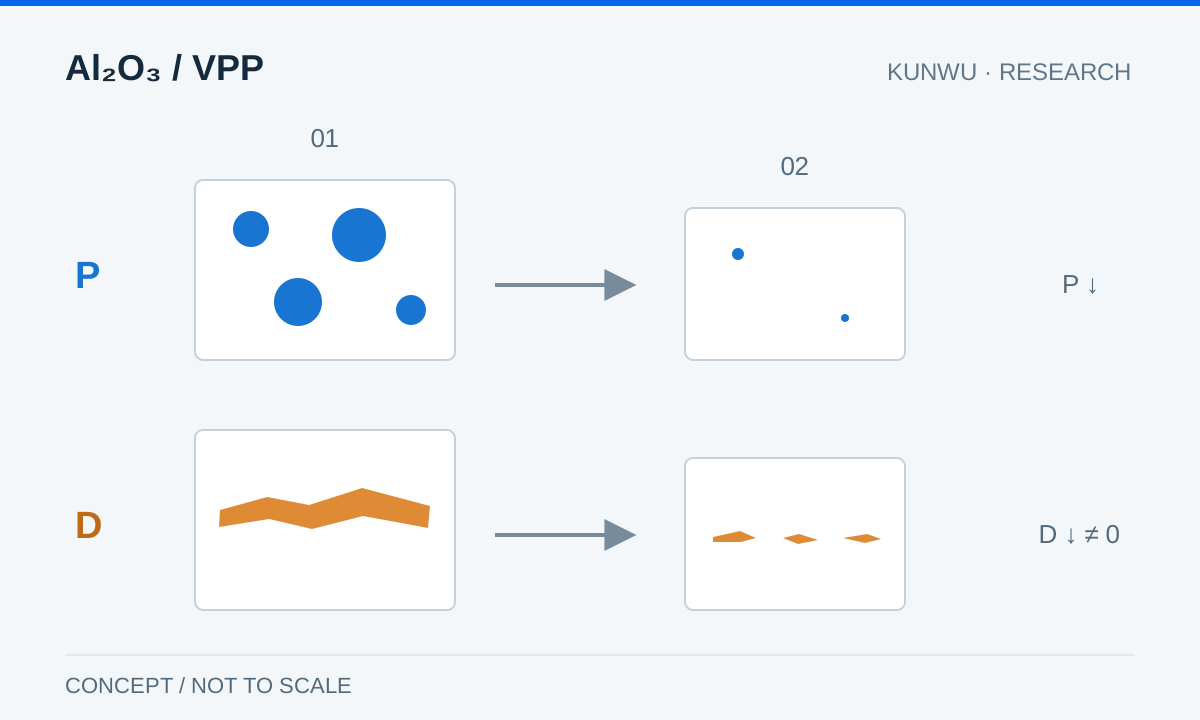
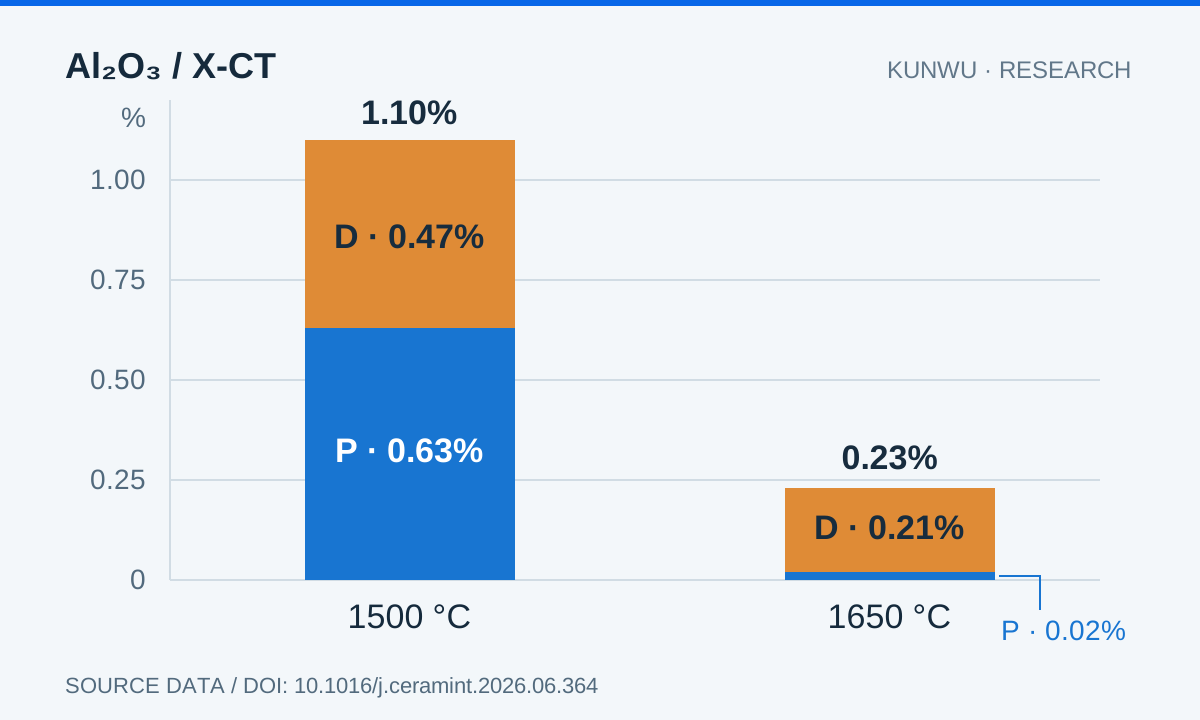
В приведённом сравнении температур суммарная доля обнаруженных дефектов снизилась с 1,10% до 0,23%. Доля пор уменьшилась с 0,63% до 0,02%, а расслоений — с 0,47% до 0,21%. Следовательно, около 91% обнаруженного объёма дефектов при более высокой температуре всё ещё приходилось на расслоения (0,21 ÷ 0,23; расчёт по опубликованным значениям). Низкая суммарная доля дефектов может скрывать сохраняющуюся межслойную проблему.
В работе описаны усадка, разделение и исчезновение расслоений. Небольшие сравнительно равномерные зазоры могут закрываться; крупные неоднородные зазоры способны разделяться на меньшие дефекты, часть которых сохраняется. Это описание исследованных образцов, а не правило, согласно которому любая пора исчезает или любое расслоение неисправимо. В производстве лучше предотвращать крупный межслойный дефект, чем рассчитывать на его залечивание повышением температуры.
| Объём обнаруженных дефектов | 1500 °C | 1650 °C |
|---|---|---|
| Поры | 0.63% | 0.02% |
| Расслоения | 0.47% | 0.21% |
| Всего | 1.10% | 0.23% |
3 · Температурное окно, а не универсальный рецепт
Для данного состава наилучший приведённый режим — 1650 °C в течение 3 ч: прочность при изгибе 350,37 ± 13,18 МПа и относительная плотность 96,63%. При 1500 °C указана прочность 112 ± 5,04 МПа. Увеличение выдержки при максимальной температуре до 4 ч не повысило прочность в этом сравнении. Более длительная выдержка не обязательно лучше: следует оценивать также рост зёрен, остаточные поры и изменение размеров.
Суспензия содержала 50 об.% твёрдой фазы, смесь крупного и мелкого порошка Al₂O₃ и добавки MgO/TiO₂ для спекания. Другой порошок, связующее, система добавок, толщина стенки или загрузка печи могут сместить рабочее окно. Ни 350 МПа, ни 1650 °C не являются гарантией оборудования KUNWU. Указанное примерно двукратное повышение прочности относится к сравнению до и после оптимизации процесса, а не к отношению любых крайних температурных точек.
4 · Компенсируйте усадку отдельно по направлениям
При 1650 °C и выдержке 3 ч в обзоре приведена разная линейная усадка по x, y и z; ось z соответствует направлению построения. Единый масштабный коэффициент не учитывает эту анизотропию. Если усадка s отнесена к размеру сырца, идеализированный коэффициент увеличения равен 1 / (1 − s), а не 1 + s. Значения ниже рассчитаны по приведённым средним и не являются калибровкой другого принтера.
Проверяйте компенсацию на образцах, напечатанных в рабочей ориентации и обработанных с выбранной опорой и термоциклом. Измеряйте сырец и спечённую деталь в одних и тех же точках. Тонкие стенки, длинные каналы, трение об опору и неравномерный нагрев могут вызвать коробление, которое общий масштабный коэффициент не устраняет.
| Ось | Линейная усадка | Расчётный масштаб |
|---|---|---|
| x | 18.91 ± 0.15% | ≈ 1.233 |
| y | 19.52 ± 0.16% | ≈ 1.243 |
| z | 21.52 ± 0.20% | ≈ 1.274 |
5 · Оценивайте прочность вместе с условиями испытания
В обзоре указаны образцы для трёхточечного изгиба 3 × 4 × 36 мм, пролёт 30 мм, скорость нагружения 0,5 мм/мин и по десять образцов в группе. Направление построения соответствует высоте 3 мм. Ориентации печати и нагрузки определяют нагружение межслойного дефекта, поэтому результат для одной ориентации не доказывает одинаковые свойства во всех направлениях. При квалификации нового применения сравнивайте одинаковые образцы и схемы нагружения.
6 · От результата исследования к плану проверки
Для практической серии ведите четыре отдельные группы записей: приготовление суспензии и удаление воздуха; формирование и сцепление слоёв; удаление связующего и выход газов; спекание и изменение размеров. Если преобладают остаточные расслоения, вернитесь к предыдущим стадиям, а не только повышайте температуру. Сопоставляйте геометрию, плотность, направленную усадку, характер разрушения и, если это оправдано ответственностью детали, внутренние дефекты. Разрешение КТ выбирайте под размер искомых дефектов.
Для обсуждения оборудования или образцов с KUNWU пришлите систему материалов, примерные размеры детали, минимальные стенки и каналы, требуемые свойства и объём партии. Эти данные помогают определить представительную пробу и критерии приёмки до выбора оборудования. Статья представляет инженерный разбор исследования, не сертифицирует производственный процесс и не обещает воспроизведение указанных значений на детали заказчика.
Источники
Оригинальная работа · DOI
Keqiang Zhang, Qiaoyu Meng, Zhaoliang Qu, Rujie He. Defect evolution in vat photopolymerization additive manufactured Al2O3 ceramics during sintering: Correlation with microstructure and mechanical properties. Ceramics International (2026). DOI: 10.1016/j.ceramint.2026.06.364.